
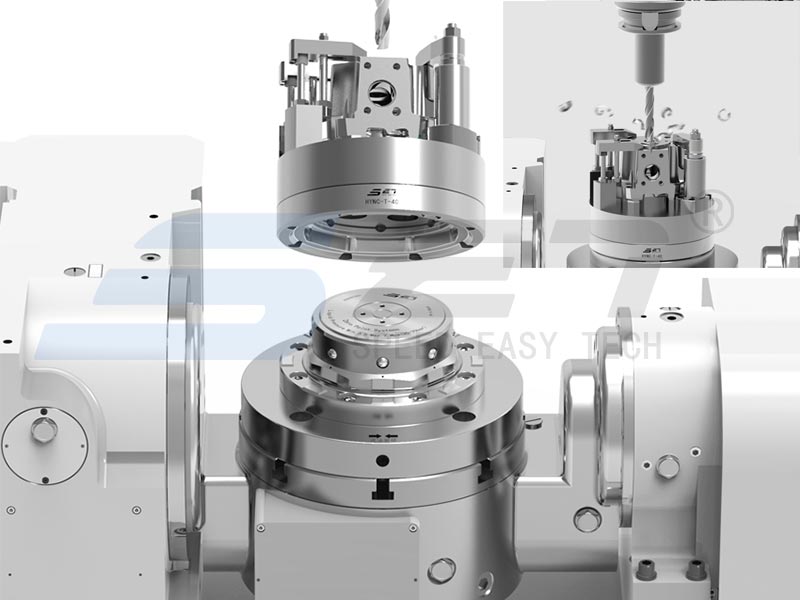
Viisiakselinen työstökeskus on juuri niin hyvä kuin sitä tukeva työskentelytila. Kiinnike, joka estää pyörivän pöydän tai häiritsee leikkurirataa, muuttaa viisiakselisen koneen kolmiakseliseksi ...
Lue lisää
Kahdeksankulmainen kartiomainen nollapistekiinnitysjärjestelmä | CNC-sorvin joustava koneistuspäivitys ja kotimainen työskentelyratkaisu
Johdanto
Korkean sekoituksen ja pienten erien sekoitustuotannosta on tullut nykyaikaisen koneistusteollisuuden yleisin toimintatapa. Vaakasuorat CNC-sorvit ja sorvauskeskukset kohtaavat yleensä tyypillisiä työnkulun rajoituksia, mukaan lukien työläs kiinnitysten vaihto, aikaa vievä manuaalinen kohdistus, epävakaa puristustarkkuus, epäjohdonmukaiset vertailuarvot työmenetelmien välillä ja heikko yhteensopivuus automatisoitujen tuotantolinjojen kanssa.
Perinteiset istukan kiinnitysratkaisut vaativat 20–40 minuuttia yhden kiinnikkeen vaihtamiseen, mikä johtaa riittämättömään koneen tehokkuuteen. Ohutseinäiset ja tarkkuustyökappaleet kärsivät usein puristusmuodonmuutoksista ja huonosta mittayhtenäisyydestä, mikä rajoittaa vakaata automatisoitua massatuotantoa ja valvomatonta valonpoistotyöstöä.
Näiden yleisten teollisuuden pullonkaulojen ratkaisemiseksi SET kehitti itsenäisesti erillisen kahdeksankulmaisen kartiomaisen nollapisteen kiinnitysjärjestelmän vaakasorvaukseen. Kaksipuolinen kahdeksankulmainen rajoitusasemointi, yleiset modulaariset liitännät, älykkäät tunnistus- ja automaattiset puhdistustoiminnot sekä erittäin lujat raskaan kuormituksen rakenteet tarjoavat standardoituja, erittäin tarkkoja ja nopeasti vaihdettavia joustavia työnpitoratkaisuja. Se toimii luotettavana kotimaisena vaihtoehtona tuoduille korkealaatuisille valaisimille, jota voidaan käyttää laajalti auto-, ilmailu-, tarkkuuskoneissa ja muissa korkeatasoisissa koneistusskenaarioissa.
1. Perinteisen vaakasuuntaisen sorvikiinnityksen ydinrajoitukset
Perinteisistä manuaalisista, hydraulisista ja pneumaattisista jaetuista kiinnikkeistä puuttuvat yhtenäiset vertailustandardit ja nopeasti vaihdettavat rakenteet, mikä johtaa heikentävään sopeutumiseen joustavaan sekatuotantoon. Viisi tyypillistä käsittelyn haastetta on tiivistetty seuraavasti:
Alhainen vaihtotehokkuus ja riittämätön koneen käyttöaste
Perinteinen kiinnittimien vaihto sisältää toistuvan purkamisen, manuaalisen valitsimen suuntauksen ja työkalun nollauksen. Jokainen vaihtoprosessi kestää 20–40 minuuttia, ja se vie tehokkaan leikkausajan toistuvan mallin vaihdon aikana. Useimmat koneistuspajat pitävät koneen käyttöasteen alle 60 % tavanomaisissa kiinnitystiloissa.
Suuri manuaalinen riippuvuus ja epävakaa erän tarkkuus
Kiinnitys- ja paikoituslaatu riippuu suuresti manuaalisesta kalibroinnista, mikä aiheuttaa väistämättä inhimillisiä virheitä. Ohutseinäiset akseliosat ja tarkkuuslevykomponentit ovat alttiita puristusmuodonmuutoksille, mikä johtaa hajaantuneisiin erän mittoihin ja suhteellisen korkeisiin viallisiin määriin.
Vertailupoikkeama ja kertyneet virheet proseduurien välillä
Työkappaleet vaativat toistuvan kiristyksen ja paikantamisen moniasemasiirron aikana. Jatkuva benchmark-poikkeama aiheuttaa päällekkäisiä prosessointivirheitä, jotka eivät täytä jatkuvan erittäin tarkan koneistuksen tarkkuusvaatimuksia.
Ei-universaalit rajapinnat, jotka rajoittavat automaattista päivitystä
Perinteiset kalusteet käyttävät epätyypillisiä telakointirakenteita ilman integroituja puhdistus- ja istuintunnistustoimintoja, mikä vaikeuttaa robottien lastaus- ja purkujärjestelmien yhteensovittamista ja estää valvomattoman älykkään tuotannon toteuttamisen.
Riittämätön puristusjäykkyys raskaaseen koneistukseen
Perinteisissä kalusteissa on yksinkertaiset rajoitusrakenteet, joissa on rajoitettu leikkauskestävyys. Työkappaleet ovat alttiita tärinälle ja lievälle siirtymiselle raskaan massan poiston aikana, mikä heikentää yleistä työstön vakautta.
2. Järjestelmän rakenne ja toimintaperiaate
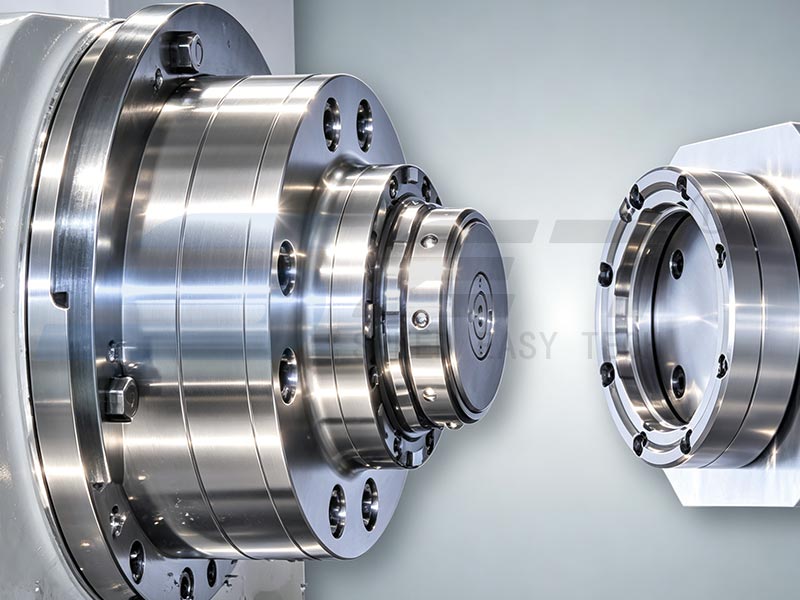
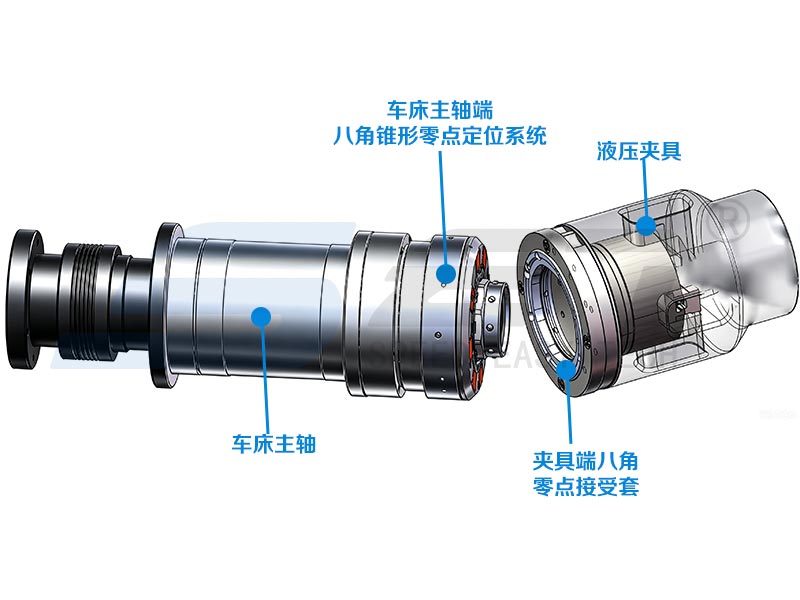
Räätälöity 8–10 tuuman vaakasuuntaisille sorvin istukkaille, kahdeksankulmainen kartiomainen nollapistekiinnitysjärjestelmä SET koostuu karapään kiinnitystoimilaitteesta ja kiinnityspään vastaanottoholkista, joka on yhteensopiva hydraulisten, manuaalisten ja pneumaattisten vakioistukkakiinnikkeiden kanssa.
The clamping actuator is fixed on the machine spindle, while the receiving sleeve is integrated on the fixture end face. Sorvin karan vetopuomin ohjaama järjestelmä toteuttaa automaattisen kiinnikkeen avaamisen, sulkemisen ja tarkan kiinnityksen ilman manuaalista säätöä, mikä tukee erilaisten kiinnitystyyppien nopeaa vaihtoa.
The core unit adopts an octagonal taper self-centering dual-sided constraint structure. Multi-surface fitting limiting design improves shear resistance and greatly enhances positioning rigidity and operational stability. Optimoimalla vetopultin halkaisija ja männän voimansiirtorakenne, sisäiset lukittavat teräspallot tuottavat tasaisen ja vakaan puristusvoiman varmistaakseen korkean tarkkuuden ja jäykän paikannussuorituskyvyn.
Läpireikään indeksoiduilla vetonastoilla varustettu järjestelmä tukee pitkien ja erittäin korkeiden työkappaleiden asennusta istukan sisään. It effectively solves unstable clamping problems for special-shaped components and adapts to large-travel and high-rigidity machining demands.
3. Tekniset keskeiset edut
3.1 Micron-level Positioning Accuracy with Superior Rigidity & Stability
Yhdistämällä kahdeksankulmaisen kartiomaisen itsekeskittyvän ja monipisteisen teräskuulalukituksen kaksoisrajoitukset, järjestelmä tarjoaa vakaan toistuvan paikannustarkkuuden 0,005 mm:n sisällä, eliminoiden manuaaliset kohdistusvirheet ja kertyneet poikkeamat toistuvista kiinnitystoimenpiteistä.
Kaksipuolinen rajoitusrakenne tarjoaa vahvan leikkauskestävyyden säilyttäen vakaan puristustilan ilman tärinää tai siirtymistä raskaan leikkauksen aikana. Se mukautuu täydellisesti erittäin tarkkoihin ja kuormitettuihin prosessointiskenaarioihin, mukaan lukien ilmailun ohutseinäiset osat, tarkkuusakselikomponentit ja raskaat takeet.
3.2 Universal Standard Interface for Minute-level Quick Change
The unified universal fixture interface is compatible with full-series horizontal lathe chuck fixtures. No machine tool modification is required for rapid fixture switching. The system supports offline presetting, requiring only simple docking and locking on machine tools.
Yhden kiinnittimen vaihtoaika lyhenee 1–3 minuuttiin, mikä vähentää tehokkaasti koneen joutoaikaa ja parantaa merkittävästi tuotannon joustavuutta monilajikkeiden sekaerävalmistuksessa.
3.3 Intelligent Detection & Air-blow Cleaning for Unmanned Production
Sisäänrakennetut ilmatiiveyden tunnistusanturit valvovat kalusteen kiinnitystä ja lukituksen tilaa reaaliajassa, mikä estää tehokkaasti epätäydellisen kiinnityksen ja löystymisen riskit. Integroitu ilmapuhalluspuhdistusrakenne poistaa automaattisesti rautalastut ja pölyn kohdistuspinnoilta ja estää epäpuhtauksien aiheuttaman tarkkuuden poikkeaman.
Järjestelmä tukee 24 tunnin jatkuvaa valvomatonta työstöä ja saumatonta telakointia automatisoiduilla lastaus- ja purkulaitteistoilla, mikä luo vankan perustan älykkäille valaistustyöpajoille.
3.4 Reinforced Heavy-duty Structure for Long-term High-intensity Production
Erityisesti raskasmetallileikkausympäristöihin optimoidut ydinvoimaa kantavat komponentit on rakenteellisesti päivitetty parannetulla iskunkestävyydellä ja väsymiskestävyydellä. Järjestelmä tukee miljoonia vakaita lukitussyklejä ylläpitäen vakaan rakenteellisen suorituskyvyn ja tasaisen tarkkuuden pitkäaikaisen, suuren kuormituksen jatkuvan tuotannon aikana.
3.5 Unified Benchmark System for Cross-process Flexible Transfer
The system integrates machining, calibration and inspection benchmarks into a unified standard. Työkappaleet voivat kiertää eri laitteiden ja työmenetelmien välillä ilman toistuvaa paikoitusta, mikä eliminoi kertyneet käsittelyvirheet.
Se hallitsee tehokkaasti ohutseinämäisen työkappaleen kiinnitysmuodonmuutoksia ja varmistaa yhtenäisen erän mittatarkkuuden, rikkoen yksittäiset yhden prosessin tuotannon esteet ja mukautuu joustaviin kokoonpanolinjan tuotantoasetelmiin.
4. Mitattavissa olevat paikan päällä tapahtuvan sovelluksen edut
Käytännön työpajan sovellustiedot varmistavat kokonaisvaltaisen tuotannon optimoinnin SET-kahdeksankulmaisen kartiomaisen nollapistekiinnitysjärjestelmän käyttöönoton jälkeen:
Improved changeover efficiency and machine utilization
Manual alignment and tool setting procedures are eliminated, reducing non-cutting auxiliary time by over 90%. Keskimääräinen koneen käyttöaste nousee yli 85 %, ja konepajan kokonaistuotantokapasiteetti kasvoi 30 % 55 %:iin.
Vakaa koneistustarkkuus ja pienempi vikanopeus
Mikronitason toistoasemointi välttää manuaaliset virheet ja optimoi puristuksen muodonmuutosten hallinnan. Erätyökappaleen mittojen yhtenäisyys on parantunut huomattavasti, mikä vähentää korjaamovaurioiden määrää yli 50 %.
Automaatioyhteensopivuus tukee valojen valmistusta
Standardoidut liitännät sopivat robottikäsivarsiin ja AGV-automaattisiin käsittelyjärjestelmiin ja toteuttavat koko prosessin automatisoinnin kiinnittimien vaihtamisessa, työkappaleen kiinnityksessä ja jatkuvassa koneistuksessa. Käsityöpanostusta vähennetään yli 40 %, mikä tukee vakaata 24 tunnin vartioimatonta sorvaustuotantoa.
Cost-effective domestic alternative optimizes long-term production expenditure
Järjestelmä toimii käytännöllisenä korvikkeena korkealuokkaisille maahantuoduille kalusteille, sillä sen hankintakustannukset ovat alhaisemmat, toimitusjakso on lyhyempi ja huolto on kätevää. Modulaariset komponentit tarjoavat pitkän käyttöiän, mikä vähentää tehokkaasti keskimääräisiä käyttökustannuksia ja lyhentää projektin palautusjaksoja.
5. Koko skenaarion sovellusten yhteensopivuus
Yhteensopivat laitteet
Soveltuu 8–10 tuuman istukkaisiin CNC-vaakasorviin, 4-akselisiin vaakasorvauskoneisiin, sorvausjyrsintäkomposiittikeskuksiin ja raskaisiin vaakasorviin. Se tukee esiasennusta uusiin laitteisiin ja vanhojen työstökoneiden teknistä jälkiasennusta ilman laajoja sänkymuutoksia.
Yhteensopivat työkappaleet ja tuotantotavat
Soveltuu erilaisiin tarkkuuspyöriviin osiin, mukaan lukien akselikomponentit, levyosat, ilmailun ohutseinämäiset rakenneosat, vaihteistokotelot ja moottorin karat. Se kattaa mukautetun yksiosaisen käsittelyn, pienten ja keskisuurten sekoitettujen erätuotannon ja standardoidut massavalmistusskenaariot.
6. Päätelmät ja toimialan näkymät
Vaakasuuntaisen sorvin joustavan valmistuksen päivityksen ydin on työkappaleen kiinnitysten standardisoitu ja tarkka rekonstruointi. SET-kahdeksankulmainen kartiomainen nollapistekiinnitysjärjestelmä ratkaisee tyypilliset teollisuuden kipukohdat, mukaan lukien hidas vaihto, epävakaa tarkkuus, riittämätön kiristysjäykkyys ja huono automaation sopeutuvuus neljän keskeisen edun avulla: kahdeksankulmainen kaksipuolinen rajoitusasemointi, yleinen pikavaihtoliitäntä, älykkäät mukautuvat toiminnot, luotettavat kotitalousrakenteet ja erittäin jäykkä tuonti. kalusteet.
Vastaavasti teollisuustrendiä valmistaa useita erilaisia ja lyhyttoimituksia, standardoiduista nollapisteen pikakiinnittimistä on tullut olennainen tukiväline nykyaikaisille vaakasorvin tuotantolinjoille. Ratkaisu auttaa koneistusyrityksiä vastaamaan joustavasti vaihteleviin tilausvaatimuksiin, parantamaan konepajaautomaatio- ja digitalisaatiotasoa sekä rakentamaan vakaita pitkän aikavälin kilpailuetuja tarkkuusälykkäässä valmistuksessa.
Yritykset, joilla on sorvin kiinnittimien päivitysvaatimuksia, voivat kysyä SET:n tekniseltä tiimiltä räätälöityjä nollapisteen kiinnitysratkaisuja, jotka on sovitettu tiettyihin laitemalleihin, työkappaleen teknisiin tietoihin ja tuotantotiloihin.
viimeisimmät uutiset
- 5-akselinen työskentely: kuinka nollapistejärjestelmät ja ruuvipuristimet maksimoivat koneistuksen vakauden
- Kuinka paikannus- ja kohdistustarvikkeet määrittävät CNC-koneistuksen tarkkuuden?
- Mikä kiinnitysjärjestelmä tarjoaa parhaan tarkkuuden ja suorituskyvyn pystysuoraan koneistuskeskukseesi?
- Mikä on nopein tapa lyhentää CNC-asennusaikaa kuormalavoilla, tarttujalla tai manuaalisilla pikavaihtolaitteilla?
Viimeisimmät uutiset
-
Kuinka paikannus- ja kohdistustarvikkeet määrittävät CNC-koneistuksen tarkkuuden?Johdankohtaan: Väärän kohdistuksen piilokustannukset CNC-työstössä arvokkaan tarkkuuskomponentin ja romuosan välinen ero on usein millimetrin murto-osa. Karat, leikkuutyökalut ja ohjausjär...Lue lisää
-
Mikä kiinnitysjärjestelmä tarjoaa parhaan tarkkuuden ja suorituskyvyn pystysuoraan koneistuskeskukseesi?Miksi kiinnitysjärjestelmät määrittelevät VMC:n suorituskyvyn? Pystytyöstökeskuksissa kiinnitysjärjestelmä ei ole passiivinen lisävaruste, vaan se on rakenteellinen linkki koneen karan ja ...Lue lisää
-
Mikä on nopein tapa lyhentää CNC-asennusaikaa kuormalavoilla, tarttujalla tai manuaalisilla pikavaihtolaitteilla?Korkean sekoituksen CNC-tuotannossa asennusaika on suurin ohjattavissa oleva läpimenoteho. Lavojen pikavaihtojärjestelmät , Tarrain pikavaihtolaitteet , ja Manuaalise...Lue lisää
-
Kuinka nollapistejärjestelmät parantavat työkappaleen vakautta 5-akselisessa CNC-koneistuksessaMiksi työkappaleen vakaus hajoaa, kun 5-akseliset työt muuttuvat monimutkaisiksi 5-akselinen työstökeskus ansaitsee arvonsa leikkaamalla kappaleen viisi pintaa ilman manuaalista uudelleenk...Lue lisää
-
SET Nollapisteen kiinnitysjärjestelmä | Täyden luokan tarkkuusmuottien pikavaihto- ja automaatiointegraatioratkaisuJohdanto Autonrenkaiden muottien, korin leimausmuottien, lasimuottien ja muoviruiskumuottien muottien valmistus vaatii tiukkoja standardeja toistuvan paikannustarkkuuden, kiinnittimen vaih...Lue lisää
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
Yhteystiedot
- Osoite: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Faksi: +86-18112607008
- Puh: 18051849209
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Uutiskeskus
Mobiilipäätelaite
Tekijänoikeus © Suzhou Set Industrial Equipment System Co., Ltd. KAIKKI OIKEUDET PIDÄTETÄÄN.
