
Viisiakselinen työstökeskus on juuri niin hyvä kuin sitä tukeva työskentelytila. Kiinnike, joka estää pyörivän pöydän tai häiritsee leikkurirataa, muuttaa viisiakselisen koneen kolmiakseliseksi ...
Lue lisää
Kuinka manuaalisia paikannuslaitteita verrataan pneumaattisiin nollapisteen paikannusjärjestelmiin CNC-työskentelyssä
Miksi työskentelytavan valinta edistää myymälätaloutta?
Jokainen koneistuskenno elää tai kuolee osien välissä käytettyjen sekuntien takia, ei metallin leikkaamiseen käytettyjen sekuntien vuoksi. Kahdeksan tuntia päivässä toimiva kolmiakselinen mylly voi menettää enemmän aikaa kiinnitysten vaihtoon kuin varsinaiseen lastunpoistoon, jos kiinnitysmenetelmä on huonosti sovitettu työyhdistelmään. Tästä syystä päätös manuaalisen paikannuslaitteen ja pneumaattisen nollapisteen paikannusjärjestelmän välillä ansaitsee saman tarkastelun kuin karan nopeus tai työkalun valinta.
Nämä kaksi lähestymistapaa ratkaisevat saman taustalla olevan ongelman, toistettavan osien sijainnin kiinnityslevyssä, mutta niillä saavutetaan hyvin erilaiset kustannusrakenteet, sykliajat ja käyttäjän työtaakka. Sen ymmärtäminen, mihin kukin sopii, eroaa kuukausissa itsensä maksavan työtilapäivityksen ja vajaakäytön laatikossa olevan päivityksen välillä.
Kenttähavainto: Liikkeet, jotka siirtyvät pultattavasta kiinnityksestä rakenteelliseen nollapisteen lähestymistapaan, raportoivat yleensä 70–90 prosentin vaihtovähennyksiä kiinnikkeen vaihtoa kohti, vaikka tarkka luku riippuu suuresti osan monimutkaisuudesta ja erän koosta.
Manuaalinen paikannuslaite: mekaniikka, vahvuudet ja rajat
A manuaalinen paikannuslaite on mekaaninen asemointielementti, tyypillisesti kohdistusrengas, tappi tai kaulus, johon käyttäjä kytkeytyy käsin asettaakseen työkappaleen tai kiinnityslevyn tunnettuun vertailuasentoon. Laite itsessään ei tuota puristusvoimaa; se määrittää sijainnin ja erillinen puristin, pultti tai vipu kiinnittää osan.

Missä manuaaliset järjestelmät Excel
- Alhaiset pääomakustannukset verrattuna automatisoituun paikannuslaitteistoon
- Ei riippuvuutta liikkeen ilmansyötöstä, sähköohjauksesta tai ohjelmistointegraatiosta
- Yksinkertainen mekaaninen rakenne tarkoittaa vähemmän vikakohtia ja helpompaa kenttäkorjausta
- Soveltuu hyvin vähän sekoitettuun, pitkäkestoiseen tuotantoon, jossa kalusteet vaihtuvat harvoin
Missä manuaaliset järjestelmät jäävät vajaaksi
- Vaihtoaika skaalautuu suoraan käyttäjän taitojen ja väsymistason mukaan
- Toistettavuus riippuu johdonmukaisesta manuaalisesta tekniikasta, joka ottaa käyttöön varianssisiirtymän vaihteeseen
- Ei käytännöllinen valot sammutettuihin tai valvomattomiin työstöjaksoihin
- Skaalaus useille kuormalavoille tai korkean sekoituksen töihin moninkertaistaa työmäärän
Käytännössä manuaalinen paikannuslaite on edelleen hyvä valinta työpajoille, joissa on kapea osaperhe ja harvoin kalustevaihtoja, joissa manuaalisen istuimen työkustannukset ovat pienet suhteessa kokonaiskäyttöaikaan.
Pneumaattinen nollapisteen paikannusjärjestelmä: Automaattinen toistettavuus kiinnitysrajapinnassa
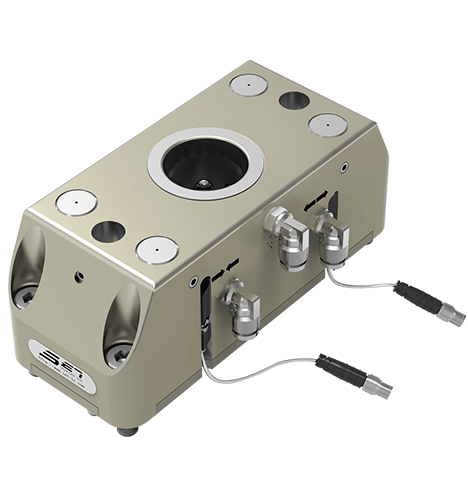
A pneumaattinen nollapisteen paikannusjärjestelmä korvaa manuaalisen istukan ja kiinnityksen ilmatoimisilla lukitusmoduuleilla, jotka on asennettu kiinnityslevyn tai lavan alle. Paineilma kytkee lukitusmekanismin, usein pallolukon tai holkkityyppisen elementin, vetäen levyn alas referenssipinnalle tasaisella, toistettavalla voimalla joka syklissä.

Toimintaperiaate
Järjestelmä toimii tyypillisesti kolmessa vaiheessa: ilmanpaine vetää sisään tai laajentaa lukituselementin pohjamoduulin sisällä, kiinnityslevyn vastinpultti kytkeytyy moduuliin ja lukittu jousi tai ilmavoima pitää levyn alle kymmenen mikronin toistettavuudessa tuhansien jaksojen aikana. Koska lukitusvoima tulee ohjatusta pneumaattisesta piiristä eikä ihmisen kädestä, puristusvoiman osien välinen vaihtelu laskee jyrkästi.
Toiminnalliset edut
| tekijä | Tyypillinen vaikutus |
|---|---|
| Vaihtoaika | Sekunteja minuuttien sijaan kalustevaihtoa kohden |
| Toistettavuus | Tasainen sijainti yksinumeroisella mikronialueella |
| Operaattoririippuvuus | Minimaalinen, kytkentä on painike tai automaattinen |
| Yhteensopivuus automaation kanssa | Integroituu robottien lastaus- ja lavanvaihtajien kanssa |
Kompromissi on suoraviivainen: suuremmat alkuinvestoinnit moduuleihin, ilmansyöttöinfrastruktuuriin ja usein ohjausventtiileihin tai antureisiin lukitustilan vahvistamiseksi ennen syklin alkamista.
Manuaalinen vs. pneumaattinen: Strukturoitu vertailu
Valittaessa näiden kahden välillä on harvoin kyse siitä, kumpi tekniikka on objektiivisesti parempi. Kyse on järjestelmän sovittamisesta tuotantomäärään, osien valikoimaan ja käytettävissä olevaan pääomaan. Alla olevassa taulukossa esitetään kompromissit tekijöiden välillä, jotka ovat tärkeimpiä myymälässä.
| Kriteerit | Manuaalinen paikannuslaite | Pneumaattinen nollapisteen paikannusjärjestelmä |
|---|---|---|
| Alkukustannukset | Matala | Kohtalainen tai korkea |
| Vaihtonopeus | Minuutit, operaattorin mukaan | Sekunteja, suurelta osin automaattisesti |
| Toistettavuus | Muuttuva tekniikan mukaan | Tasaisen korkealla |
| Infrastruktuuri tarvitaan | Ei mitään itse telineen lisäksi | Paineilma, mahdollisesti ohjauslogiikka |
| Paras istuvuus | Matala-mix, long-run jobs | Korkea sekoitus, tiheä vaihto, automaattiset kennot |
| Huolto | Vähäinen, pääosin kulumistarkastus | Säännöllinen tiivisteen ja ilmaletkun tarkastus |
Hyödyllinen nyrkkisääntö: jos kalustevaihdot tapahtuvat useammin kuin kourallinen kertoja työvuorossa, pneumaattisen järjestelmän työvoimasäästöt ylittävät tyypillisesti yhdestä kahdesta vuodesta riippuen koneen tuntihinnasta ja erän koosta.
Vaihtotyönkulun visualisointi
Alla oleva kaavio esittää vastakkain kunkin lähestymisen vaiheiden järjestystä osan saapumisesta koneeseen jakson käynnistykseen.
Tartuntajärjestelmät: Puuttuva linkki täydellisessä työskentelyssä
Kiinnityslevyn paikantaminen ja kiinnittäminen on vain puolet työnpidon yhtälöstä. Toinen puoli on, kuinka yksittäistä osaa pidetään paikallaan, kun lautanen on paikallaan. Tämä on paikka tartuntajärjestelmät tulevat peliin mekanismeja, jotka puristavat, keskittävät tai tarttuvat suoraan raaka-osaan tai osakokoonpanoon, usein yhdessä joko manuaalisten tai pneumaattisten nollapistejalkojen kanssa.
Yleiset tartuntajärjestelmätyypit
- Keskeiset ruuvipuristimet, jotka keskittävät osan yhdelle akselille
- Pneumaattiset tai hydrauliset istukat sylinterimäisille osille
- Modulaariset leukajärjestelmät, jotka vaihtuvat nopeasti osaperheiden välillä
- Moniasemaiset tarttujat lavapohjaisiin automatisoituihin soluihin
Kun tartuntajärjestelmät yhdistetään pneumaattiseen nollapisteen paikannusjärjestelmään, koko vaihto tyhjästä pöydästä osavalmiin leikkaamiseen voidaan puristaa yhdeksi automaattiseksi tai puoliautomaattiseksi liikkeeksi. Tämä pariliitos on erityisen arvokas joustavissa valmistusjärjestelmissä, joissa kone voi nähdä eri osan joka syklissä.
Koneenkäyttäjän tuottavuus ja tuotannon suorituskyky
Vaihtoaika on suora kertoimella karan käyttöaste. Harkitse konetta, joka käyttää 50 lyhytjaksoista osaa vuorossa. Jos jokainen valaisimen vaihto maksaa viisi minuuttia manuaalisessa järjestelmässä, se on yli neljä tuntia ei-leikkausaikaa työvuorossa. Pakkaa sama vaihto viiteentoista sekuntiin pneumaattisella järjestelmällä, jolloin talteen otettu kara-aika voi lähestyä kolmea ja puolta tuntia.
Missä voitot keskittyvät
| Tuotantomalli | Automaatiosta odotettu hyöty |
|---|---|
| Korkean sekoituksen, vähäisen volyymin työpaja | Suuri, vaihtojen määrä on suuri suhteessa ajon pituuteen |
| Matala-mix, high-volume dedicated line | Pienemmät, kalusteet muuttuvat harvoin |
| Sekaerä, jossa on usein teknisiä muutoksia | Suuri, joustavuus vähentää uudelleentyökalujen seisokkeja |
Käyttäjän väsymys on toissijainen mutta todellinen tekijä. Manuaaliset istuin- ja vääntömomentin tarkistuspultit toistuvasti kahdeksan tai kahdentoista tunnin työvuoron aikana aiheuttavat sekä fyysistä rasitusta että nousevaa virheprosenttia työvuoron loppua kohti. Automaattinen lukitus poistaa kyseisen muuttujan kokonaan, mikä tukee myös yhtenäisempiä laatumittauksia työvuorojen välillä.
CNC-työskentelyn parhaat käytännöt joustaville valmistusjärjestelmille
Joustavat valmistusjärjestelmät, joissa useat koneet jakavat lavoja, robotteja tai kuljettimia, asettavat työnpidolle lisävaatimuksia yhden erillisen koneen lisäksi. Muutama käytäntö erottaa johdonmukaisesti hyvin hoidetut joustavat solut niistä, jotka kamppailevat:
- Standardoi nollapisteen käyttöliittymä kaikissa solun koneissa, jotta lavat ovat vaihdettavissa ilman säätöä
- Sisäänrakennettu lukitustilan vahvistus joko ilmanpaineantureiden tai lähestymiskytkimien kautta, ennen kuin sallit syklin käynnistyä
- Pidä ylimääräisiä lukitusmoduuleja käsillä, koska yksikin viallinen moduuli voi pysäyttää koko automaattisen linjan
- Yhdistä tartuntajärjestelmän leukasarjat osaperheisiin etukäteen, jotta robotin vaihtojaksot eivät vaadi manuaalisia toimenpiteitä
- Suunnittele ilmalinjojen ja tiivisteiden ennaltaehkäisevä huolto sen sijaan, että odotat vikaa, koska pneumaattinen seisokki on vaikeampi diagnosoida keskivuorossa kuin manuaalinen mekaaninen ongelma
Solu on vain niin joustava kuin sen hitain kiinnitysmuutos. Koneiden välisen nollapisterajapinnan standardointi on johdonmukaisesti suurin vipuvaikutusratkaisu joustavassa valmistusjärjestelmän suunnittelussa.
Kuinka päättää, mikä järjestelmä sopii kauppaasi
Oikea vastaus riippuu pienestä joukosta käytännön kysymyksiä pikemminkin kuin yleisestä automaation mieltymyksestä. Harkitse seuraavia asioita ennen pääoman sitomista:
- Kuinka monta kertaa vuorossa kaluste todella vaihtuu?
- Mikä on täyteen ladatun koneen tuntihinta, joka seisoo tyhjäkäynnillä vaihdon aikana?
- Onko paineilmaa jo saatavilla ja luotettavaa koneessa vai tarvitsisiko se uutta infrastruktuuria?
- Perusteleeko osaseos investoinnit myös yhteensopiviin tartuntajärjestelmiin, vai riittääkö pelkkä manuaalinen ratkaisu ennakoitavaan tuotantosuunnitelmaan?
- Onko vartioimaton tai valot sammutettu toiminta osa tiekarttaa, jolloin manuaalinen istuin ei ole realistinen vaihtoehto kustannuksista riippumatta?
Monet liikkeet käyttävät hybridilähestymistapaa: pneumaattinen nollapisteen paikannusjärjestelmä high-mix-koneissa, joissa vaihtotaajuus oikeuttaa investoinnin, ja manuaaliset paikannuslaitteet, jotka säilytetään erityisillä linjoilla, joissa kalusteet liikkuvat harvoin.
Usein kysytyt kysymykset
K1: Voidaanko manuaalinen paikannuslaite päivittää pneumaattiseksi järjestelmäksi myöhemmin ilman kiinnityslevyjen vaihtamista?
Monissa tapauksissa kyllä, edellyttäen, että pohjalevyn kuvio ja nastojen etäisyys ovat yhteensopivia harkittavien pneumaattisten moduulien kanssa. Liitäntämitat kannattaa varmistaa ennen kalusteiden ostamista, jos tulevaa päivitystä on odotettavissa.
Q2: Kuinka paljon paineilmaa pneumaattinen nollapisteen paikannusjärjestelmä tyypillisesti vaatii?
Ilmankulutus on yleensä vaatimaton verrattuna muihin pneumaattisiin konepajalaitteisiin, koska moduulit toimivat vain hetken lukituksen ja lukituksen avaamisen aikana jatkuvan toiminnan sijaan.
Q3: Toimivatko tartuntajärjestelmät vain pneumaattisten alustojen kanssa?
Ei. Tartuntajärjestelmät voidaan asentaa kiinnikkeisiin, jotka asettuvat joko manuaalisille tai pneumaattisille nollapistealustalle. Tartuntamekanismin valinta riippuu enemmän osan geometriasta kuin taustalla olevasta paikannusmenetelmästä.
Q4: Mikä on tyypillinen toistettavuusero manuaalisten ja pneumaattisten järjestelmien välillä?
Pneumaattiset järjestelmät pitävät yleensä tiukemman ja tasaisemman toistettavuuden, koska lukitusvoimaa ja istuinta ohjataan mekaanisesti eikä käsin, vaikka taitava käyttäjä, joka käyttää hyvin huollettua manuaalista paikannuslaitetta, voi silti saavuttaa vankat tulokset vähemmän vaativilla toleransseilla.
Kysymys 5: Onko pneumaattinen nollapisteen paikannusjärjestelmä sen arvoinen pienimuotoisessa työpajassa?
Se riippuu siitä, kuinka usein kalusteet vaihtuvat. Jos vaihdot ovat harvinaisia, takaisinmaksuaika voi olla pitkä. Jos myymälä käsittelee monia pieniä eriä usein vaihdettavin vaihtoin, työvoiman ja kara-ajan säästöt usein oikeuttavat investoinnin kohtuullisessa ajassa.
viimeisimmät uutiset
- 5-akselinen työskentely: kuinka nollapistejärjestelmät ja ruuvipuristimet maksimoivat koneistuksen vakauden
- Kuinka paikannus- ja kohdistustarvikkeet määrittävät CNC-koneistuksen tarkkuuden?
- Mikä kiinnitysjärjestelmä tarjoaa parhaan tarkkuuden ja suorituskyvyn pystysuoraan koneistuskeskukseesi?
- Mikä on nopein tapa lyhentää CNC-asennusaikaa kuormalavoilla, tarttujalla tai manuaalisilla pikavaihtolaitteilla?
Viimeisimmät uutiset
-
Kuinka paikannus- ja kohdistustarvikkeet määrittävät CNC-koneistuksen tarkkuuden?Johdankohtaan: Väärän kohdistuksen piilokustannukset CNC-työstössä arvokkaan tarkkuuskomponentin ja romuosan välinen ero on usein millimetrin murto-osa. Karat, leikkuutyökalut ja ohjausjär...Lue lisää
-
Mikä kiinnitysjärjestelmä tarjoaa parhaan tarkkuuden ja suorituskyvyn pystysuoraan koneistuskeskukseesi?Miksi kiinnitysjärjestelmät määrittelevät VMC:n suorituskyvyn? Pystytyöstökeskuksissa kiinnitysjärjestelmä ei ole passiivinen lisävaruste, vaan se on rakenteellinen linkki koneen karan ja ...Lue lisää
-
Mikä on nopein tapa lyhentää CNC-asennusaikaa kuormalavoilla, tarttujalla tai manuaalisilla pikavaihtolaitteilla?Korkean sekoituksen CNC-tuotannossa asennusaika on suurin ohjattavissa oleva läpimenoteho. Lavojen pikavaihtojärjestelmät , Tarrain pikavaihtolaitteet , ja Manuaalise...Lue lisää
-
Kuinka nollapistejärjestelmät parantavat työkappaleen vakautta 5-akselisessa CNC-koneistuksessaMiksi työkappaleen vakaus hajoaa, kun 5-akseliset työt muuttuvat monimutkaisiksi 5-akselinen työstökeskus ansaitsee arvonsa leikkaamalla kappaleen viisi pintaa ilman manuaalista uudelleenk...Lue lisää
-
SET Nollapisteen kiinnitysjärjestelmä | Täyden luokan tarkkuusmuottien pikavaihto- ja automaatiointegraatioratkaisuJohdanto Autonrenkaiden muottien, korin leimausmuottien, lasimuottien ja muoviruiskumuottien muottien valmistus vaatii tiukkoja standardeja toistuvan paikannustarkkuuden, kiinnittimen vaih...Lue lisää
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
Yhteystiedot
- Osoite: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Faksi: +86-18112607008
- Puh: 18051849209
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Uutiskeskus
Mobiilipäätelaite
Tekijänoikeus © Suzhou Set Industrial Equipment System Co., Ltd. KAIKKI OIKEUDET PIDÄTETÄÄN.
