
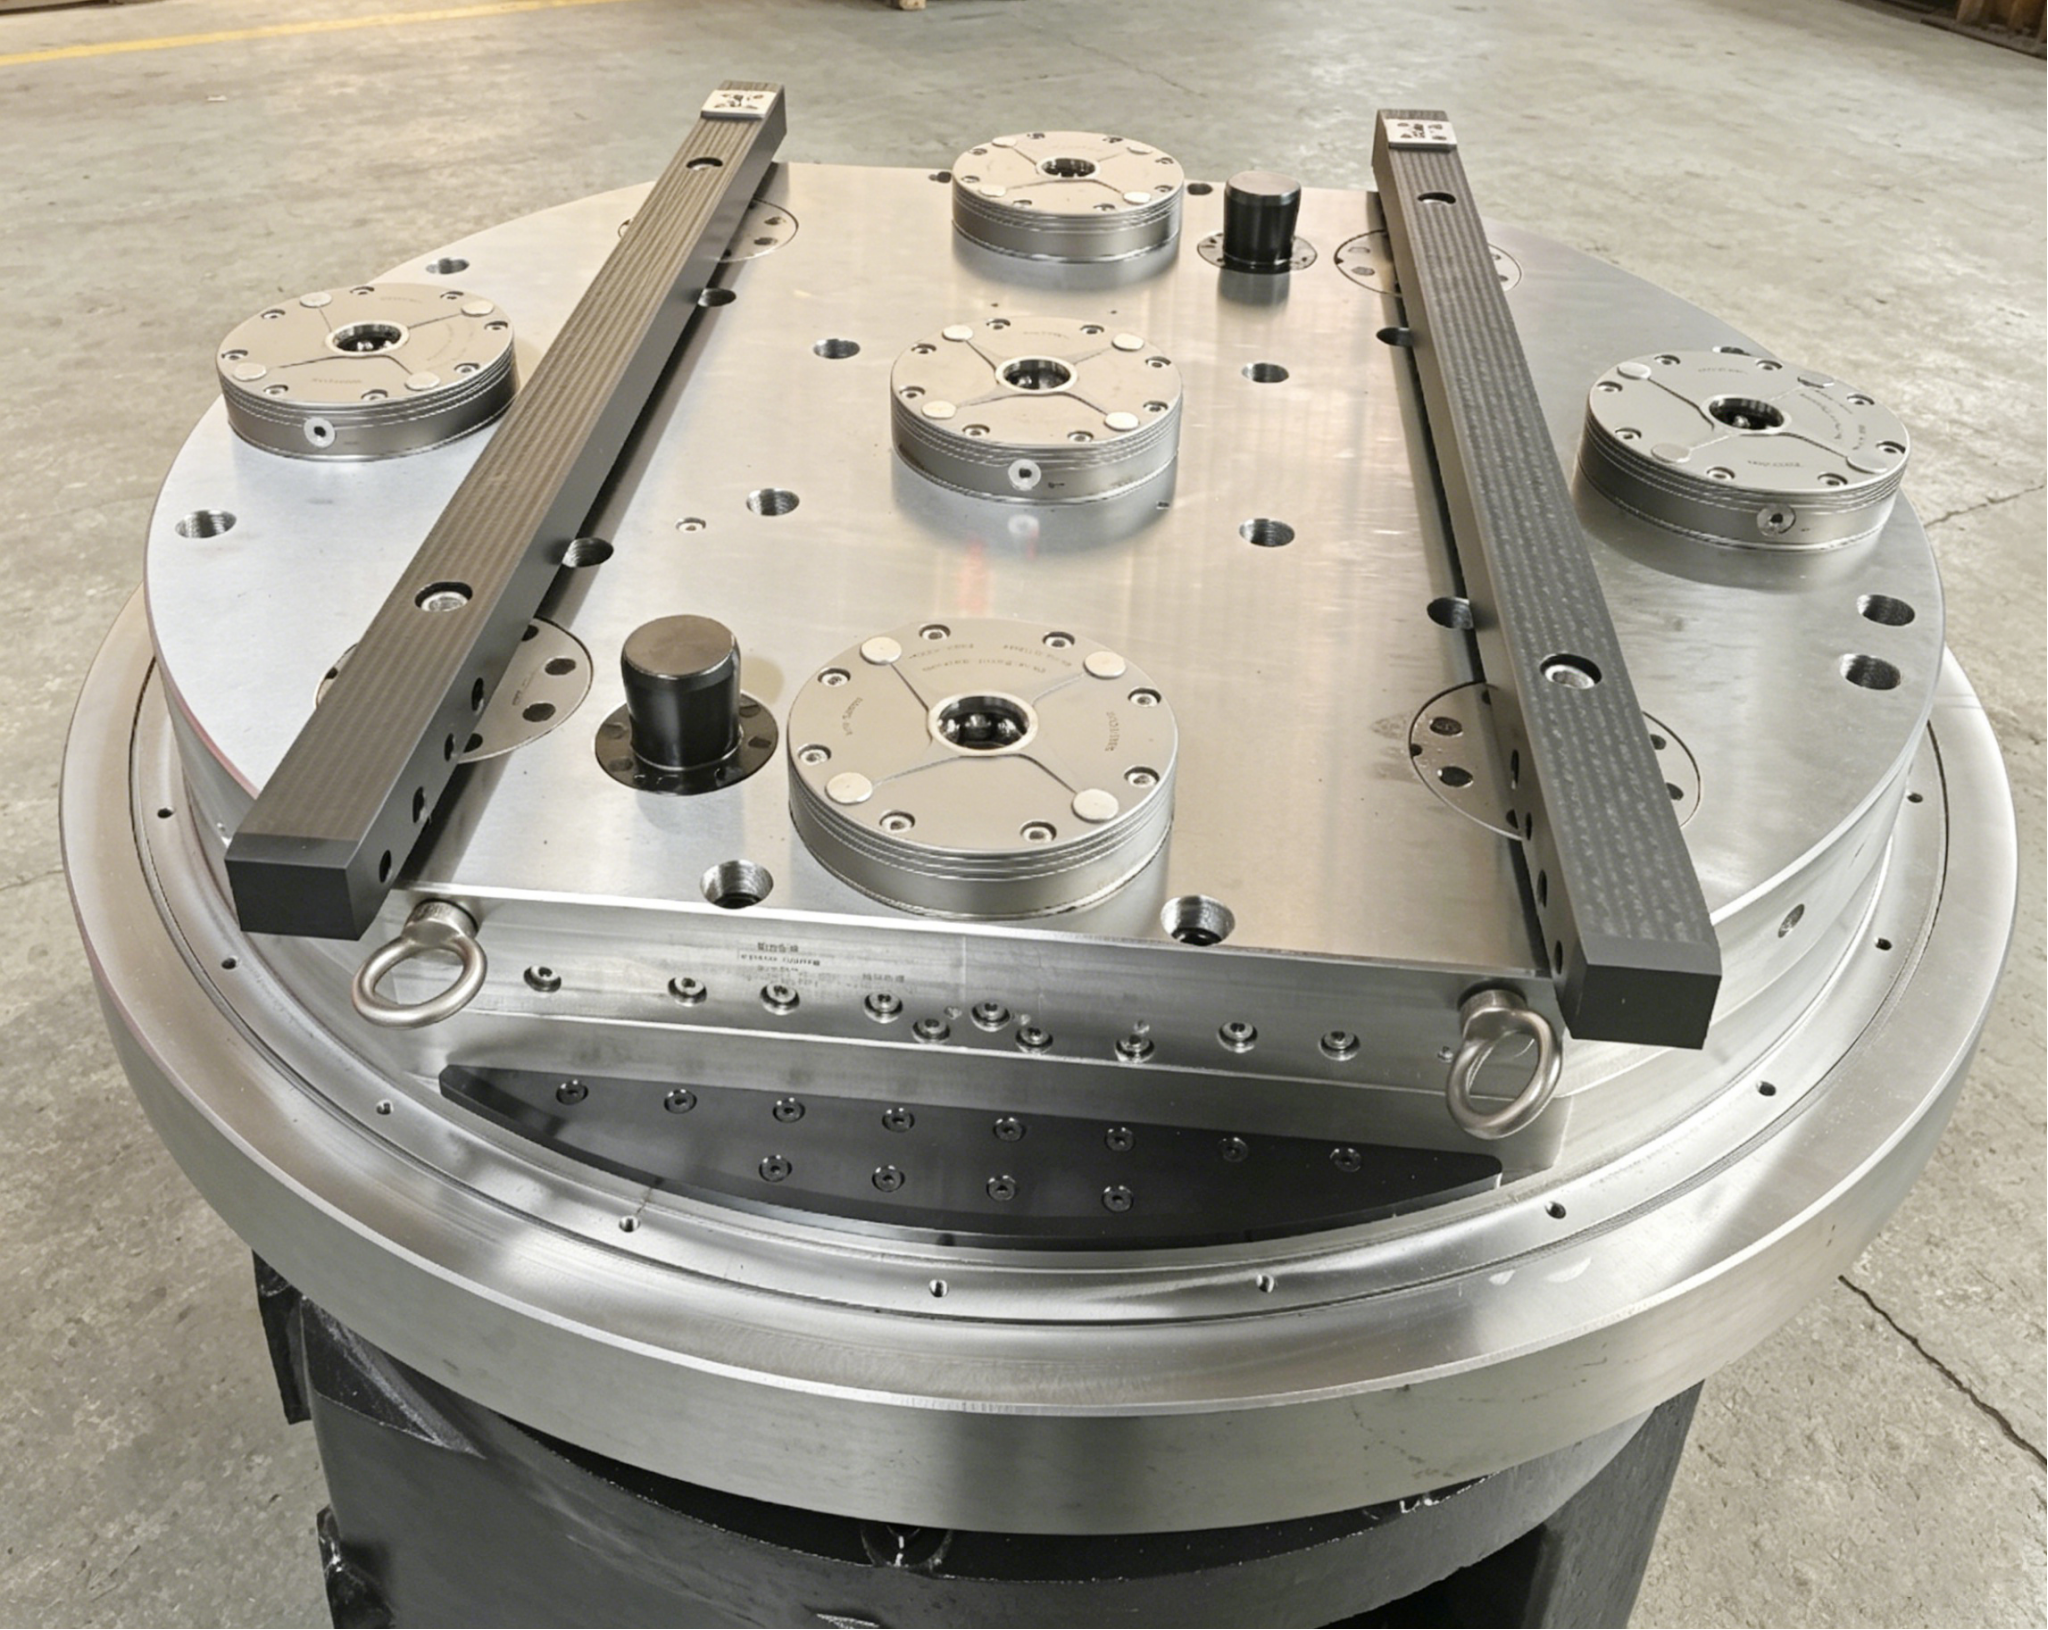
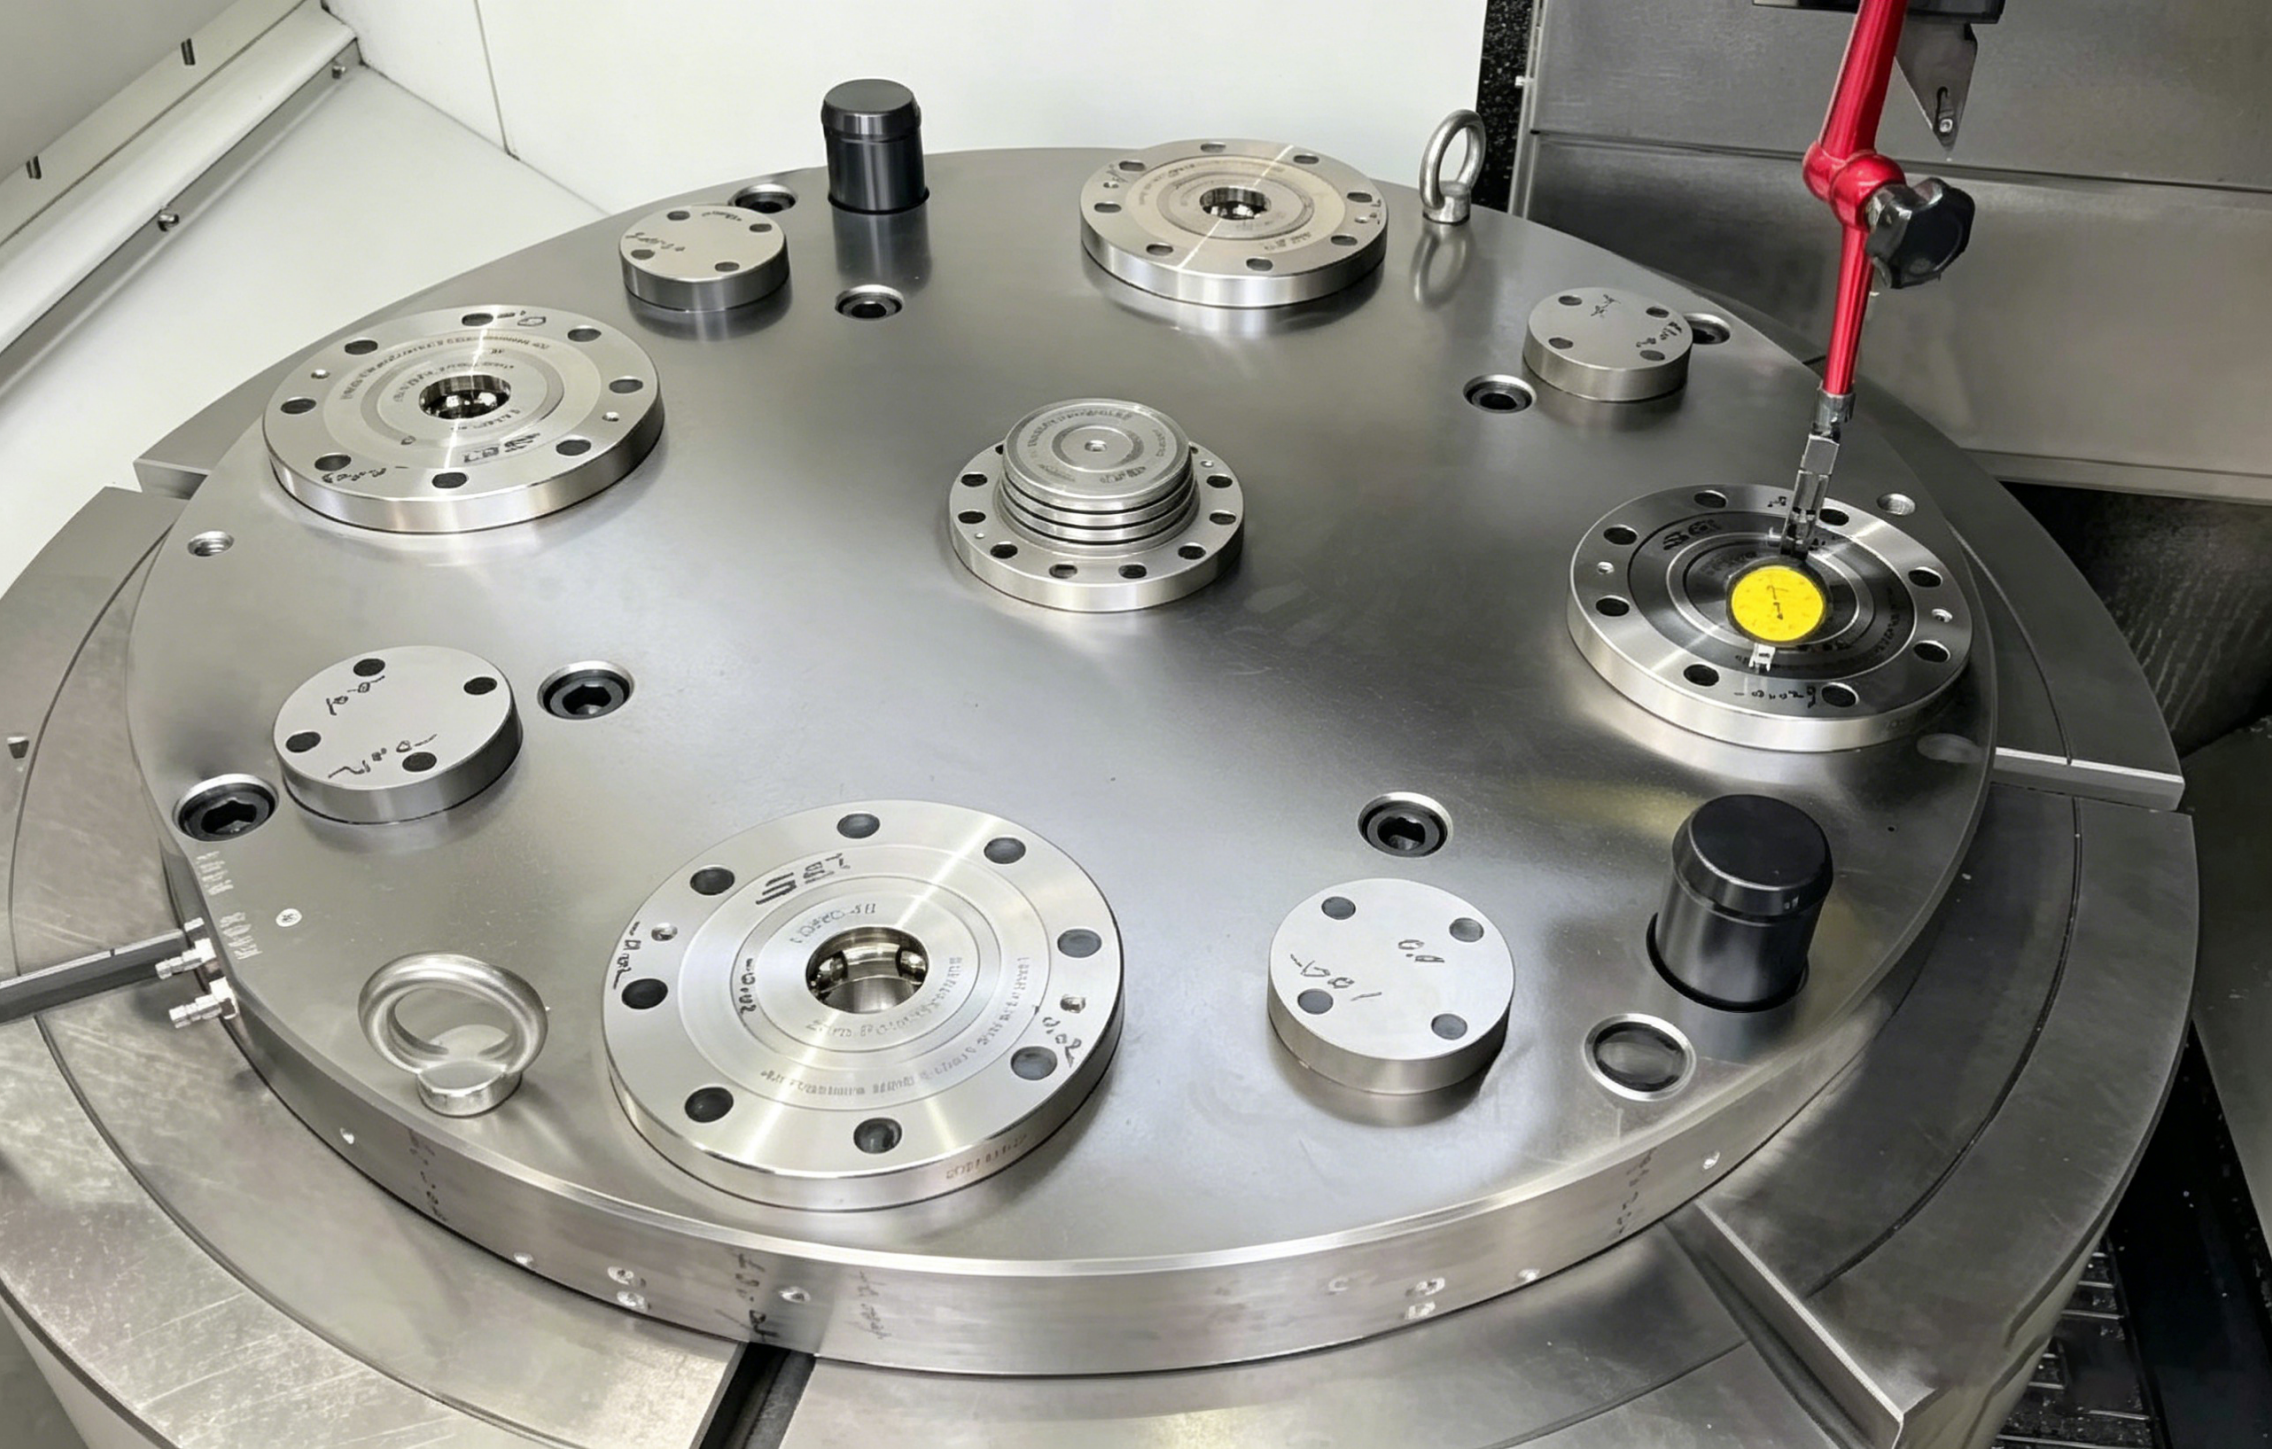
Viisiakselinen työstökeskus on juuri niin hyvä kuin sitä tukeva työskentelytila. Kiinnike, joka estää pyörivän pöydän tai häiritsee leikkurirataa, muuttaa viisiakselisen koneen kolmiakseliseksi ...
Lue lisää
Voidaanko Zero-Point-pohjalevy asentaa suoraan olemassa oleviin T-kolikkopelipöytiin?
Johdanto
Nykyaikaisessa valmistuslaitteiden päivityksessä tehtaan esimiehet ja prosessiinsinöörit tiedustelevat usein käytännöllistä jälkiasennusratkaisua: voidaanko nollapistepohjalevy ja pikakiinnitysjärjestelmä asentaa tavallisiin T-kolikkopöytiin .
Monet tuotantopajat aikovat parantaa kiristystehokkuutta ilman uusien työstökoneiden hankintaa, mikä mahdollistaa edullisen ja nopean työkappaleen vaihdon. Selkeä johtopäätös on, että tällainen jälkiasennus on teknisesti mahdollista . Pelkkä pulttikiinnitys ei kuitenkaan takaa pitkäaikaista vakautta. Koko päivitys vaatii standardoitua tarkkuutta ja välttää yleiset rakennusongelmat.
1. T-paikkataulukon nollapisteen jälkiasennuksen toteutettavuus ja tarkkuussovitus
Alkuperäinen tehtaan T-ura työpöytä on yleiskäyttöinen kantava rakenne, joka voidaan varustaa nollapisteen asemointipohjalevyillä. Pitkäkestoisen työstövakauden säilyttämiseksi pohjalevyn ja työpöydän tulee muodostaa yhtenäinen jäykkä rakenne.
Pelkillä T-pulteilla kiinnitettynä laite voi toimia normaalisti lyhyellä aikavälillä. Kuitenkin jatkuvassa leikkausvoimassa ja tärinässä massatuotannossa pohjalevy on altis mikrosiirtymälle, mikä johtaa asteittaiseen toistuvan paikannustarkkuuden vaimenemiseen.
Standardoitu ja luotettava nollapisteen pohjalevyn päivitysprosessi sisältää kolme ydinvaihetta:
1.1 Esikiinnitys ja vakaa tuki
Käytä alkuperäisiä työstökoneiden T-uria ja yhteensopivia T-pultteja nollapistepohjalevyn alustavaan sijoitteluun ja lukitsemiseen. Laadukkaat pohjalevyt hyväksyvät P20H seosterästä , jossa on erinomainen korroosionkestävyys ja rakenteellinen vakaus, joka mukautuu pitkäaikaisiin märkäkäsittelyympäristöihin leikkausnesteeseen upottamalla.
1.2 kartiotapin sijoittelu (ydinmenettely)
T-pultit tarjoavat vain pystysuuntaisen kiristysvoiman eivätkä ne voi vastustaa sivuttaista iskuvoimaa ja koneistuksen aikana syntyvää vääntömomenttia. Pohjalevyn sijainnin tarkan kalibroinnin jälkeen kaksi φ16 kartiotappia asennetaan kaksoisasemointia varten. Tämä rakenne lukitsee tiukasti pohjalevyn ja työpöydän välisen suhteellisen asennon, mikä eliminoi tehokkaasti siirtymäriskit pitkäaikaisessa käytössä.
1.3 Täysi tarkkuuskalibrointi ja hyväksyntä
Suorita asennuksen ja kiinnityksen jälkeen kattava tarkkuustunnistus ja korjaus. Tarkastus kattaa pohjalevyn tasaisuuden ja koaksiaalisuuden pohjalevyn referenssin ja koneen karan välillä. Teollisuusstandardien hyväksymismäärittelyjen mukaan koneen loppumista lavan lukituksen jälkeen ohjataan sisällä 0,02 mm , joka täyttää useimpien mekaanisten käsittelyskenaarioiden tarkkuusvaatimukset.
2. Normaali konfigurointiratkaisu T-Slot Table Zero-Point -päivitykselle
Runsaan paikan päällä tapahtuvan jälkiasennuskokemuksen perusteella T-ura-työpöytien kypsä nollapisteen pikavaihtojärjestelmäkokoonpano on tiivistetty seuraavasti, ja se sopii useimpiin pystysorveihin ja työstökeskuksiin:
- Nollapisteasettelu : Varustettu 4–7 paikoitusyksiköiden sarjalla pohjalevyn koon mukaan, ottamalla käyttöön vakaan asettelun 1 keskusyksikkö 3–6 oheisyksikköä tasapainottamaan stressin jakautumista.
- Kuormituksen mukaisen yksikön valinta : Valitse paikoitusyksiköt vastaavalla puristusvoimalla työkappaleen painon ja leikkauskuorman perusteella. Suuren kuormituksen ja kovan materiaalin käsittelyskenaariot yhdistetään raskaiden nollapisteyksiköiden kanssa yleisen jäykkyyden parantamiseksi.
- Esiopastusnastat : Varustettu karkeilla ohjausrakenteilla, jotka helpottavat kuormalavojen nopeaa laskeutumista ja sijoittelua, vähentävät manuaalisen käytön vaikeuksia ja parantavat vaihtotehokkuutta.
- Integroitu pneumaattinen piiri : Pohjalevyssä on pika-asennettavat ilma-aukot tukemaan nollapisteyksikön lukituksen avaamista, istuimen havaitsemista ja tilan palautetta.
- Täydelliset suojakomponentit : Konfiguroitu alemmilla suojapeitelevyillä estämään rautaromua, leikkausnestettä ja epäpuhtauksia tunkeutumasta paikannuskosketinpintaan, mikä pidentää paikannusjärjestelmän käyttöikää.
3. Kolme kriittistä sudenkuoppaa, jotka on vältettävä nollapisteen jälkiasennuksessa
Useimmat modifioitujen nollapistejärjestelmien epävakaat toimintaongelmat johtuvat epätyypillisestä rakenteesta ja kohtuuttomasta konfiguraatiosta. Kolme yleisintä piilotettua riskiä on lajiteltu viitteeksi:
3.1 Väärä pohjalevymateriaalin valinta
Pitkäaikainen upotus leikkausnesteeseen aiheuttaa tavallisten teräslevyjen hapettumista ja korroosiota, mikä johtaa kuoppaisiin pintoihin ja tasaisuuspoikkeamiin. Kestävät märkäkäsittelytyöolosuhteet, P20H tai korkeamman asteen metalliseospohjalevyt suositellaan vakaan pinnan tarkkuuden ja korroosionestokyvyn varmistamiseksi.
3.2 Vain pulttikiinnitys ilman asemointitappeja
Yhden pultin lukitus ei voi muuttaa sivuttaista leikkausvoimaa ja vääntömomenttia. Pitkäaikaisessa erätuotannossa pohjalevyn hienovarainen siirtymä kerääntyy, mikä heikentää toistuvan paikannustarkkuutta ja satunnaista työkappaleen mittapoikkeamaa. Sopiva kartiotappien sijoitus on kustannustehokkain ja luotettavin ratkaisu.
3.3 Suunnittelematon pneumaattisen piirin asettelu
Pneumaattiset nollapistejärjestelmät luottavat vakaaseen ilmansyöttöön lukituksen avaamisen ja signaalin havaitsemisen loppuunsaattamiseksi. Varhaisessa jälkiasennusvaiheessa vaaditaan kohtuullinen pneumaattinen layout. Pyöriville laitteille, kuten pystysorveille, tukevat pyörivät jakajat ovat välttämättömiä jatkuvan ja vakaan ilmansyötön varmistamiseksi ja tilan varaamiseksi myöhempää älykästä päivitystä varten.
4. Paikan päällä tapahtuva jälkiasennustapaus ja tiedot tehokkuuden parantamisesta
Ningbossa sijaitseva tuotantoyritys sai päätökseen pystysorvinsa nollapistejärjestelmän päivityksen alkuperäisellä T-ura-työpöydällä. Projektissa otettiin käyttöön φ1000-määrittelyn nollapistepohjalevy, joka yhdistettiin vakiolavojen ja kiristystappien kanssa täydellisen pikakiinnitysjärjestelmän rakentamiseksi.
Vakaan toiminnan ja testauksen jälkeen projekti saavutti huomattavia optimointivaikutuksia:
- Ottelun vaihtoaika : Vähentynyt perinteisestä 15–20 minuutin manuaalisesta kiinnityksestä 30 sekunnin sisällä nollapisteen nopeaan muutokseen.
- Paikannustarkkuus : Emolevyjärjestelmän toistuvan paikannustarkkuus on vakaasti hallinnassa 0,01 mm .
- Raskas prosessointikapasiteetti : Tukee HRC58-64:n korkeakovuuden työkappaleen leikkaamista yhdellä leikkaussyvyydellä jopa 2 mm:iin, säilyttäen vakaan työstöjäykkyyden.
- Älykäs laajennus : Varustettu automaattisella ilmanpuhalluspuhdistus- ja istuinten tunnistustoiminnoilla, yhteensopiva automaattisten lastaus- ja purkutuotantolinjojen kanssa myöhempää älykästä päivitystä varten.
5. Johtopäätös
Nykyiset vakiona olevat T-kolikkopelityöpöydät tukevat nollapisteen pohjalevyn asennusta ja pikavaihtojärjestelmän jälkiasennusta. Se on erittäin käytännöllinen laitepäivitysohjelma vanhan työstökonekapasiteetin aktivoimiseksi ja tuotannon tehokkuuden parantamiseksi pienin investoinnein.
Muokatun järjestelmän pitkän aikavälin vakaan toiminnan varmistamiseksi on otettava käyttöön kolme keskeistä standardia: ottamaan käyttöön korroosionestopohjalevyt, jotka sopivat teollisiin prosessointiympäristöihin, asenna kartiotapit välttääksesi pohjalevyn siirtymisen ja suorita pneumaattisen piirin suunnittelu etukäteen älykkään laajentamisen mahdollistamiseksi.
Laitteiden päivittäminen ei edellytä uusien työstökoneiden toistuvaa vaihtoa. Standardoitu nollapisteen pikamuutosmuunnos voi tehokkaasti lyhentää kiinnittimen vaihtoaikaa, vähentää manuaalisia säätövirheitä ja parantaa työstökoneiden käyttöastetta työpajoissa.
Jos sinulla on vanhojen työstökoneiden laitteiden päivityssuunnitelmia, voit tarjota konetyypin, työkappaleen koon ja työstökuormituksen parametrit saadaksesi räätälöityjä nollapisteen pohjalevyn jälkiasennusratkaisuja ja ammattimaisia konfigurointiehdotuksia.
viimeisimmät uutiset
- 5-akselinen työskentely: kuinka nollapistejärjestelmät ja ruuvipuristimet maksimoivat koneistuksen vakauden
- Kuinka paikannus- ja kohdistustarvikkeet määrittävät CNC-koneistuksen tarkkuuden?
- Mikä kiinnitysjärjestelmä tarjoaa parhaan tarkkuuden ja suorituskyvyn pystysuoraan koneistuskeskukseesi?
- Mikä on nopein tapa lyhentää CNC-asennusaikaa kuormalavoilla, tarttujalla tai manuaalisilla pikavaihtolaitteilla?
Viimeisimmät uutiset
-
Kuinka paikannus- ja kohdistustarvikkeet määrittävät CNC-koneistuksen tarkkuuden?Johdankohtaan: Väärän kohdistuksen piilokustannukset CNC-työstössä arvokkaan tarkkuuskomponentin ja romuosan välinen ero on usein millimetrin murto-osa. Karat, leikkuutyökalut ja ohjausjär...Lue lisää
-
Mikä kiinnitysjärjestelmä tarjoaa parhaan tarkkuuden ja suorituskyvyn pystysuoraan koneistuskeskukseesi?Miksi kiinnitysjärjestelmät määrittelevät VMC:n suorituskyvyn? Pystytyöstökeskuksissa kiinnitysjärjestelmä ei ole passiivinen lisävaruste, vaan se on rakenteellinen linkki koneen karan ja ...Lue lisää
-
Mikä on nopein tapa lyhentää CNC-asennusaikaa kuormalavoilla, tarttujalla tai manuaalisilla pikavaihtolaitteilla?Korkean sekoituksen CNC-tuotannossa asennusaika on suurin ohjattavissa oleva läpimenoteho. Lavojen pikavaihtojärjestelmät , Tarrain pikavaihtolaitteet , ja Manuaalise...Lue lisää
-
Kuinka nollapistejärjestelmät parantavat työkappaleen vakautta 5-akselisessa CNC-koneistuksessaMiksi työkappaleen vakaus hajoaa, kun 5-akseliset työt muuttuvat monimutkaisiksi 5-akselinen työstökeskus ansaitsee arvonsa leikkaamalla kappaleen viisi pintaa ilman manuaalista uudelleenk...Lue lisää
-
SET Nollapisteen kiinnitysjärjestelmä | Täyden luokan tarkkuusmuottien pikavaihto- ja automaatiointegraatioratkaisuJohdanto Autonrenkaiden muottien, korin leimausmuottien, lasimuottien ja muoviruiskumuottien muottien valmistus vaatii tiukkoja standardeja toistuvan paikannustarkkuuden, kiinnittimen vaih...Lue lisää
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
Yhteystiedot
- Osoite: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Faksi: +86-18112607008
- Puh: 18051849209
- Sähköposti: [email protected]
Tuotteet
Pikalinkki
Uutiskeskus
Mobiilipäätelaite
Tekijänoikeus © Suzhou Set Industrial Equipment System Co., Ltd. KAIKKI OIKEUDET PIDÄTETÄÄN.
